Ultra Pure Water Generation

Ultra Pure Water Generation System

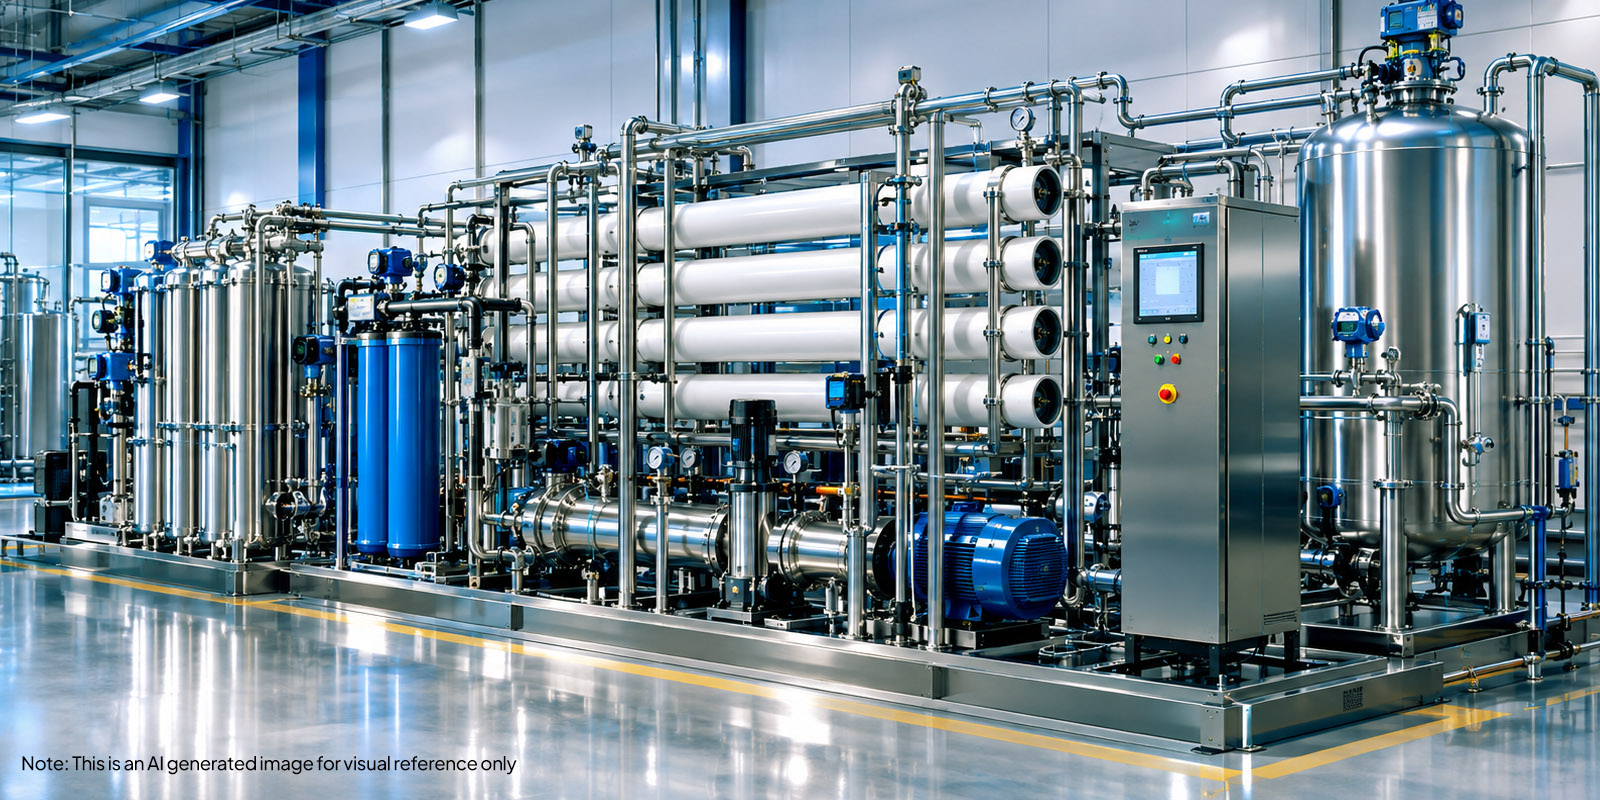
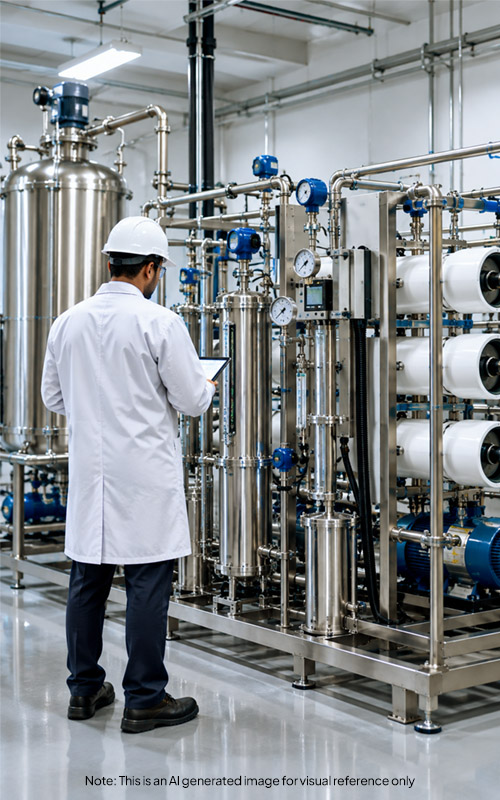
Flocon’s Ultra Pure Water Systems are engineered to deliver consistently high-quality water for Semiconductor, Solar, Molecular grade water for pharmaceutical, biotechnology, laboratory, and other critical applications. These applications involve molecular-level process operations such as cell and tissue cultures, liquid chromatography, including high performance liquid chromatography (HPLC), gas chromatography, inductively coupled plasma mass spectrometry (ICP-MS), and molecular biology, where purity directly impacts product quality and regulatory compliance. Designed with advanced technologies such as Reverse Osmosis (RO), Electrodeionization (EDI), UV oxidation, ultrafiltration, Ultrapure Resin, and sanitary SS316L/PVDF storage and distribution systems, our solutions ensure extremely low conductivity, low TOC, and effective microbial control during the entire system lifecycle management. The output result is water with exceptional chemical, organic, and microbiological purity, suitable for processes requiring the highest standards of water quality. Our high-quality ultrapure water systems consistently achieve a resistivity of approximately 18.2 MΩ·cm, with TOC levels below 10 ppb and very low microbial counts to ensure you obtain excellent product quality with efficient utilisation of operation resources.

Standard Features

18.2 MΩ·cm ultra-pure water quality for critical applications.
Fully drainable system design to minimize stagnant water and contamination risks.
Very low TOC for controlling organic contamination.
Automated operation through PLC/HMI or SCADA.
Advanced microbial and endotoxin control for sensitive processes.
Alarm and trend monitoring for proactive system control.
Multi-stage purification and polishing designed around feed-water quality and application requirements.
Data logging and audit-trail capability for regulated applications.
Continuous online monitoring of critical water-quality parameters.
Customizable capacity and configuration according to process requirements.
Sanitary construction using suitable high-purity materials and hygienic piping.
Designed for semiconductor, solar, pharmaceutical, biotechnology, laboratory and other critical applications.
Validation-friendly design with documentation and qualification support.
System Parameters

Ultra Pure Water Generation
Resistivity Up to 18.2 MΩ·cm @ 25°C
TOC Typically < 10 ppb, application dependent
Microbial Count Ultra-low microbial levels, as per application requirement
Endotoxins Controlled to application-specific limits
Conductivity Approximately 0.055 µS/cm @ 25°C at 18.2 MΩ·cm
Flow Rate As per required system capacity
Particle Control High-efficiency particulate removal
  1. 1

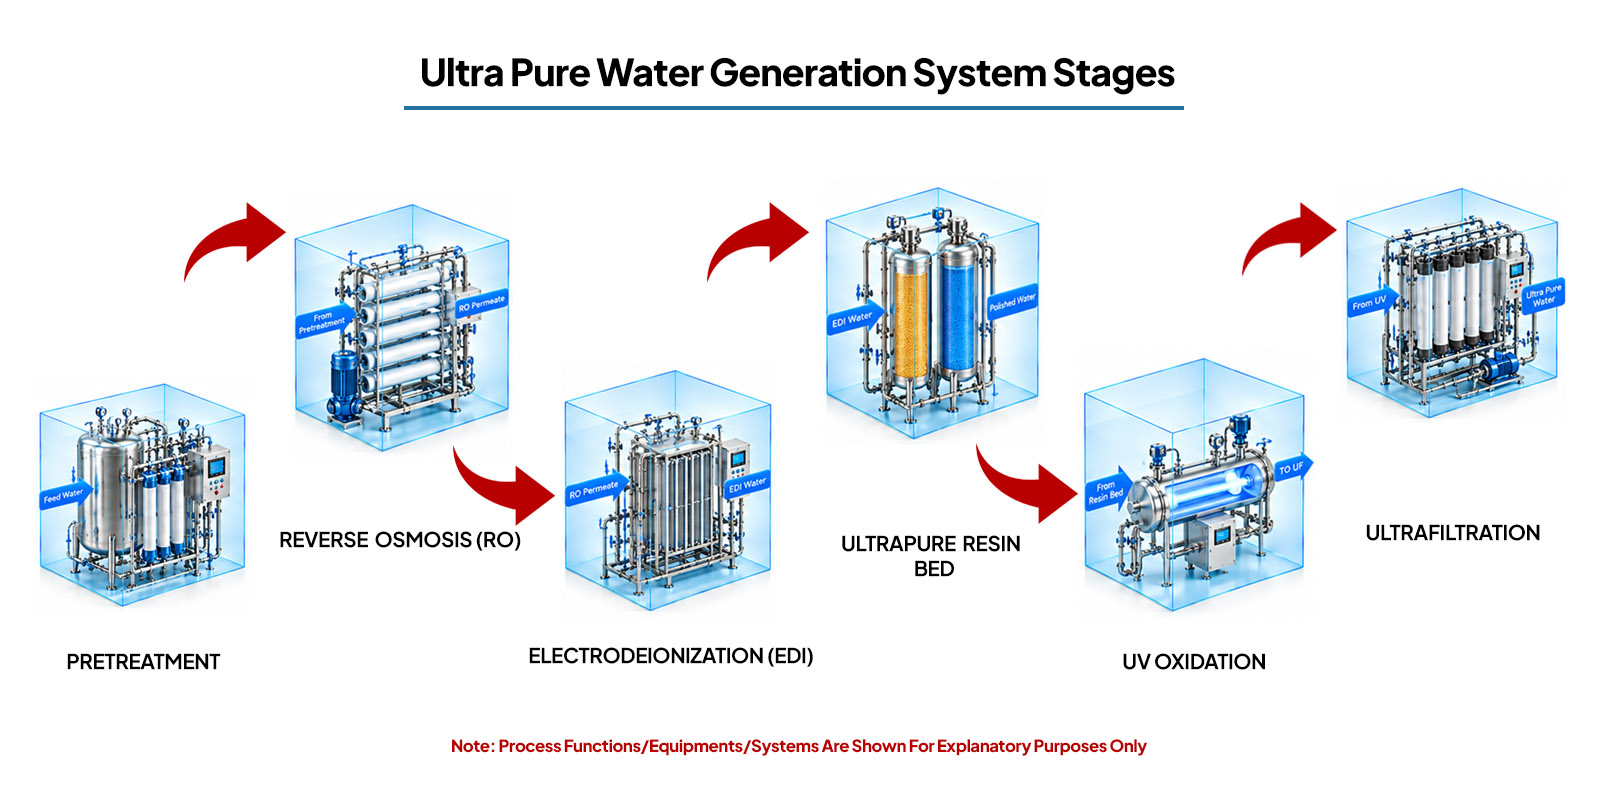
    Pre treatment

    Removes suspended solids, chlorine, hardness, and other feed water impurities to protect downstream purification equipment.

  2. 2

    Reverse Osmosis (RO)

    Uses a semi-permeable membrane to remove dissolved salts, minerals, organic matter, and the majority of contaminants from water.

  3. 3

    Electrode ionization (EDI)

    Continuously removes remaining ionized impurities using electricity and ion-exchange technology to produce high purity water.

  4. 4

    Ultrapure Resin Bed

    Provides final polishing by removing trace ionic contaminants to achieve ultra high resistivity water quality.

  5. 5

    UV Oxidation

    Oxidizes residual organic compounds and helps reduce TOC levels for enhanced ultra pure water quality.

  6. 6

    Ultra filtration

    Acts as a final barrier to remove bacteria, endotoxins, colloids, and fine particles before point-of-use distribution.

Certifications & Compliance

Validation documentation

Complete DQ/IQ/OQ validation package along with supporting documentation followed by protocol execution support.
Pharmacopoeia standards

Designed to meet current USP/BP/EU pharmacopoeia standards and WHO / cGMP requirements.
40+

Years of advisory, purification expertise and client trust for storage and distribution systems

100%

Positive passing rate of US FDA, WHO, and EU GMP ( Annex 1) compiance audits

Made To Serve

Pharmaceutical

Biotechnology

Semiconductor Manufacturing

Diagnostics

Solar

Frequently Asked Questions

Find answers to common questions about our industrial and manufacturing services, processes, and support. If you need more details, our team is always ready to help.

Still Have Questions?

Our experts are here to guide you through every step of your industrial transformation journey.

UPW is highly purified water used in semiconductor and electronics manufacturing to prevent contamination. Typical specifications include resistivity ≥18.2 MΩ·cm at 25°C, TOC <10–50 ppbextremely low levels of particles, ionic impurities, silica, metals, bacteria, and endotoxins. Specifications vary according to process requirements and technology node. UPW is essential for wafer cleaning, rinsing, and chemical preparation, helping prevent defects, improve manufacturing yield, maintain device performance, and ensure consistent product quality in advanced semiconductor and electronics production.

Ultra-pure water (UPW) is generated through multiple purification stages that progressively remove suspended solids, dissolved salts, organics, microorganisms, and trace contaminants. Typical treatment begins with feed-water pretreatment, including filtration, softening and sometimes ultrafiltration. Reverse osmosis (RO) then removes most dissolved ions and contaminants. Further purification uses electrodeionization (EDI) or ion exchange, followed by UV oxidation to reduce organic carbon. Final ultrafiltration (UF) removes particles and microorganisms, while polishing systems such as mixed-bed ion exchange or membrane degassing achieve ultra-low ionic and organic contamination. Continuous recirculation, monitoring, and sanitization maintain UPW quality throughout the distribution system. 

In UPW systems, dissolved oxygen (O₂), carbon dioxide (CO₂), and silica are controlled because they can affect wafer cleaning, corrosion, chemical processes, and device yield. CO₂ is typically removed using membrane degasification, vacuum degassing, or gas-transfer membranes; removing CO₂ also helps maintain high resistivity. O₂ is reduced using membrane degasification, vacuum systems, or specialized oxygen-removal processes when very low levels are required. Silica, although not a gas, exists mainly as dissolved silicic acid and is removed using reverse osmosis, ion exchange/EDI, and specialized silica-removal membranes. Final polishing and continuous monitoring ensure these contaminants remain within semiconductor-grade UPW specifications.

An ultra-pure water (UPW) distribution loop is designed as a continuously recirculating system to prevent contamination, stagnation, and microbial growth. Materials typically include high-purity PVDF, PFA, PTFE, or electropolished 316L stainless steel, selected for low extractables and corrosion resistance. Velocity is maintained sufficiently high—often around 1–2 m/s—to minimize dead legs, particle settling, and biofilm formation. Piping is designed with smooth surfaces, proper slopes, minimal stagnant branches, and hygienic point-of-use connections. Monitoring continuously or routinely tracks resistivity, TOC, temperature, particles, silica, dissolved oxygen, and microbial indicators. Regular sanitization and validation maintain consistent UPW quality at each point of use. To avoid any atmospheric gassed to dissolve into the Ultrapure water which is stored, the storage tanks are also provided with UHP nitrogen gas blanket.

  • SEMI F63: Semiconductor industry guide defining UPW quality and monitoring requirements for wafer processing.
  • ASTM D5127: Guide specifying UPW quality grades and limits for electronics and semiconductor manufacturing, including resistivity, TOC, particles, ions, metals, and silica.
  • ITRS/IRDS: Technology roadmap—not a formal water standard—that identifies future semiconductor UPW purity requirements as device dimensions shrink.
  • Solar & biotechnology: These standards may provide useful guidance, but solar requirements are process-specific, while biotechnology/pharmaceutical water typically follows USP/EP and GMP requirements.

Validation and qualification should be risk-based and documented:

  • DQ: Confirm design meets process, water-quality, material, capacity, and regulatory requirements.
  • IQ: Verify installation, piping, instruments, materials, calibration, and documentation.
  • OQ: Challenge operating ranges, alarms, controls, sanitization, and treatment performance.
  • PQ: Demonstrate sustained water quality at the point of use under normal operating conditions through chemical, microbial, and particle testing.
  • Ongoing monitoring: Trend conductivity/resistivity, TOC, particles, microbial counts, and other critical parameters, with defined alert/action limits.

For semiconductors, SEMI F61/F63/F75 provide useful design, quality, and monitoring guidance. Pharmaceutical systems additionally require documented validation and continued monitoring of chemical and microbiological control.

Clarify your queries with our High-Purity Specialist

Share your equipment queries, raw water parameters or loop requirements. Our engineering team will review your requirements and get in touch within 48 hours to clarify your queries and provide you with our best purity solutions.